Sanitära blandningstankar och omrörare för livsmedelsbearbetning: En specifikationsguide
En 2 000 L mantelförsedd tank på en såslinje misslyckas vanligtvis på samma två ställen: en ring av bränd produkt på mantelväggen och en skugga bakom baffeln som CIP-spraykulan aldrig når. Inget av problemen löses genom att montera en större motor.
Det korta svaret: inom livsmedelsbearbetning måste en sanitär blandningstank och dess omrörare specificeras som ett system mot fyra begränsningar - produktreologi, värmeöverföringsförmåga, rengöringsbarhet och tätningsintegritet. Motorbetyg, kontroller och ritningar följer alla av dessa fyra. Den här guiden anger hur varje begränsning förvandlas till en konkret specifikation, vad som hör till inköpsordern och vilka acceptanstest som fångar problem innan tanken sätts på fötter.
Fyra begränsningar avgör specifikationen
De flesta förfrågningar utgår från volym och motorkraft och arbetar baklänges. Det är så anläggningar hamnar med en 22 kW-drift på en tank vars verkliga problem är en väggfilm som går några grader för varm. Tabellen nedan är arbetsordningen vi använder när en matförfrågan kommer: varje begränsning tar bort alternativ innan en ritning utfärdas.
| Tvång | Vad ska definieras | Typiskt designsvar |
|---|---|---|
| Reologi | Synbar viskositet över hela satsen, inte bara vid fyllning; fasta ämnens storlek och ömtåliga partiklar | Impellergeometri, D/T-förhållande, varvtalsområde, motoravstängning |
| Värmeöverföring | Drift i kW, ramphastighet, högsta tillåtna väggtemperatur | Dimple eller halfpipe-mantel, skrapad yta, väggtemperaturkontrollslinga |
| Rengörbarhet | Växlingsfrekvens, allergen och mikrobiella kontroller, CIP-krets | Ra-gränser, inre radier, full dränering, spraybolltäckning, inga döda ben |
| Tätningsintegritet | Produktkontaktrisk, tryck och temperatur, rengöringskemi | Enkel eller dubbel mekanisk tätning med spärrvätska, eller magnetisk drivning |
Viskositet är den begränsning som oftast är underspecificerad. Ett fruktpreparat kan läsa 300 cP vid fyllning och 9 000 cP efter kylning i samma kärl; ett pumphjul med storleken på det första numret kommer att virvla i början av satsen och stanna i slutet. Fråga efter viskositetskurvan över satsen, torrsubstanshalten och den största partikeln som måste överleva intakt, och valet av omrörare slutar vara gissningar.
Sanitär design lever i detaljerna du inte kan se vid överlämnandet
Produktkontaktytor är normalt 316L rostfritt stål. 304 är användbar för många mejeri- och dryckesuppgifter men är ett svagare val där sura produkter eller kloridhaltiga rengöringskemikalier är närvarande. Ytfinish anges vanligtvis till Ra ≤ 0,8 µm för produktkontakt, med produktkontaktsvetsar slipade och dokumenterade. EHEDG och 3-A vägledning behandlar båda geometrin som minst lika viktig som ojämnhet: ett polerat inre hörn som rengöringsvätska inte kan nå är värre än en något grövre yta som sitter i flödesbanan.
Detaljerna som avgör om tanken städar på tjugo minuter eller sextio:
- Inre radier på 6 mm eller mer vid varje produktkontaktövergång, utan fyrkantiga inre hörn.
- Inga gängade fästelement, överlappsförband eller sprickor inuti produktzonen - endast klämmor eller svetsade anslutningar.
- Döda ben hölls till två rördiametrar eller mindre, och inga alls på CIP-returen.
- En heltäckande botten, skålformad eller konisk, med utloppet i lägsta punkten och ingen platt ringformig ring under pumphjulet.
- Bafflar svetsade till skalet istället för att skruvas igenom det och satte av väggen så att vätska rör sig bakom dem.
Ingen av dessa saker är dyr i sig. Tillsammans är de skillnaden mellan en tank som klarar en hygienrevision och en som behöver en manuell skrubbning vid varje byte.
Matcha omröraren till produkten, inte tankvolymen
Tre viskositetsband täcker de flesta matuppgifter, och vart och ett misslyckas på sitt sätt när det är dåligt specificerat. Spetshastighet är vanligtvis siffran värt att argumentera om, eftersom det driver både blandningskvalitet och skadan på skjuvkänslig struktur.
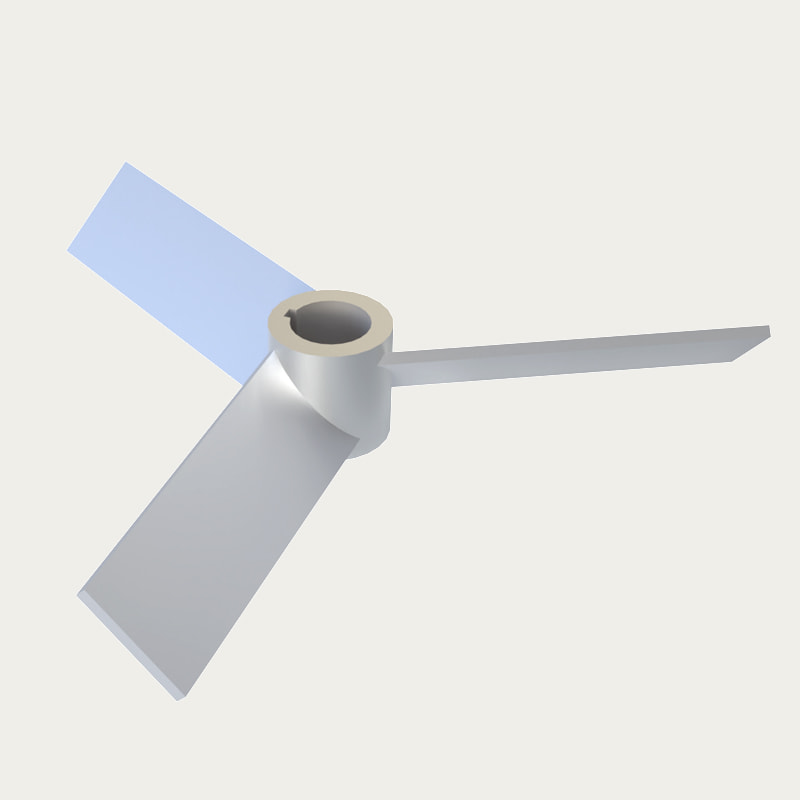
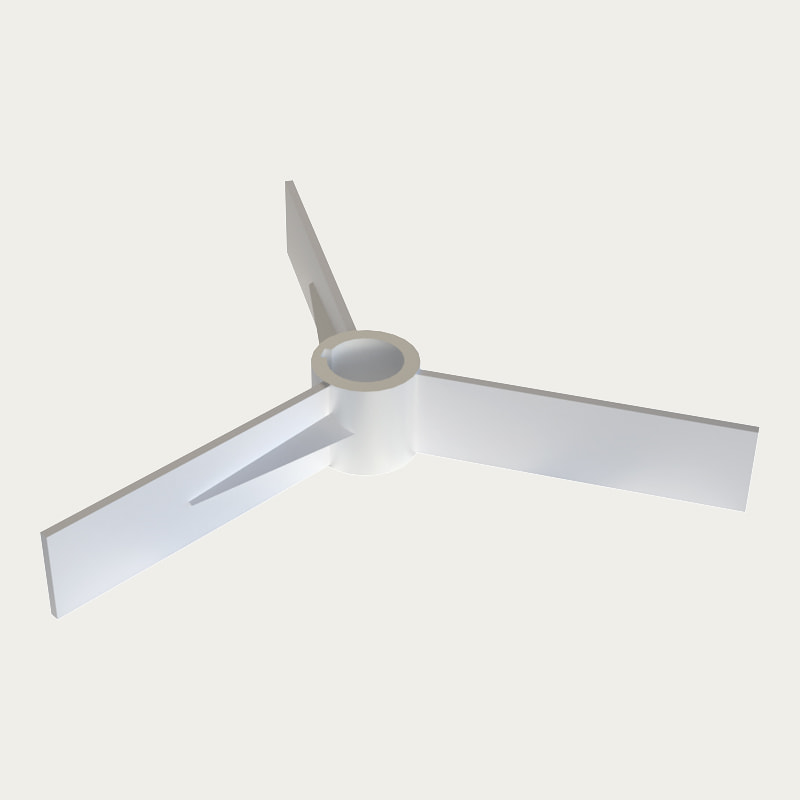
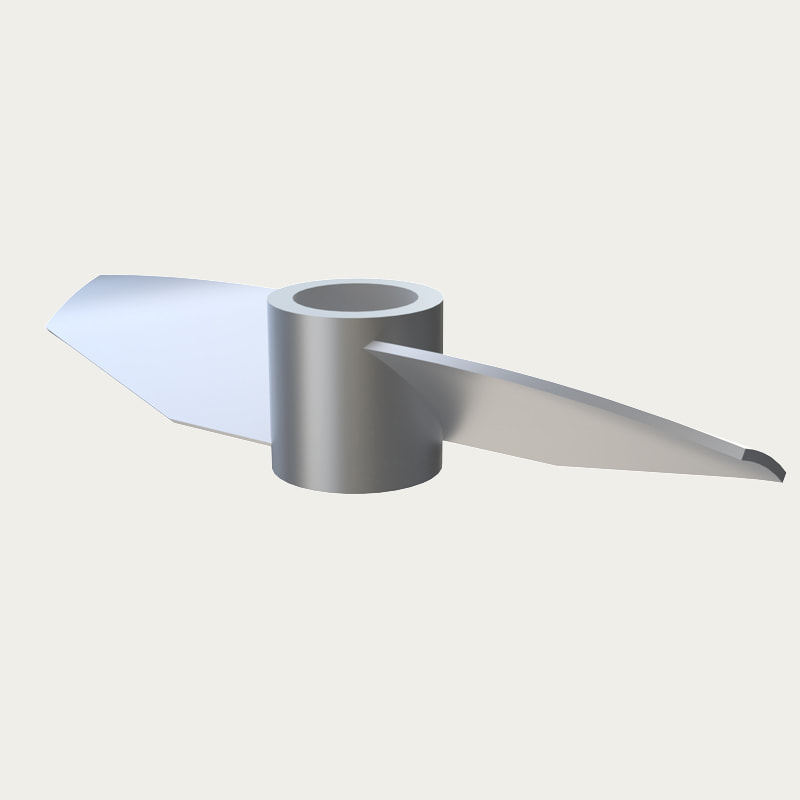
Lågviskösa tullar - mjölk, saltlake, juice, sockersirap - kräver axiellt flöde och en stor pumpad volym per effektenhet. En trebladig propeller med ett D/T på ungefär 0,3 till 0,4 ger det med en mild skjuvsignatur, vilket spelar roll när produkten bär värmekänsliga proteiner.
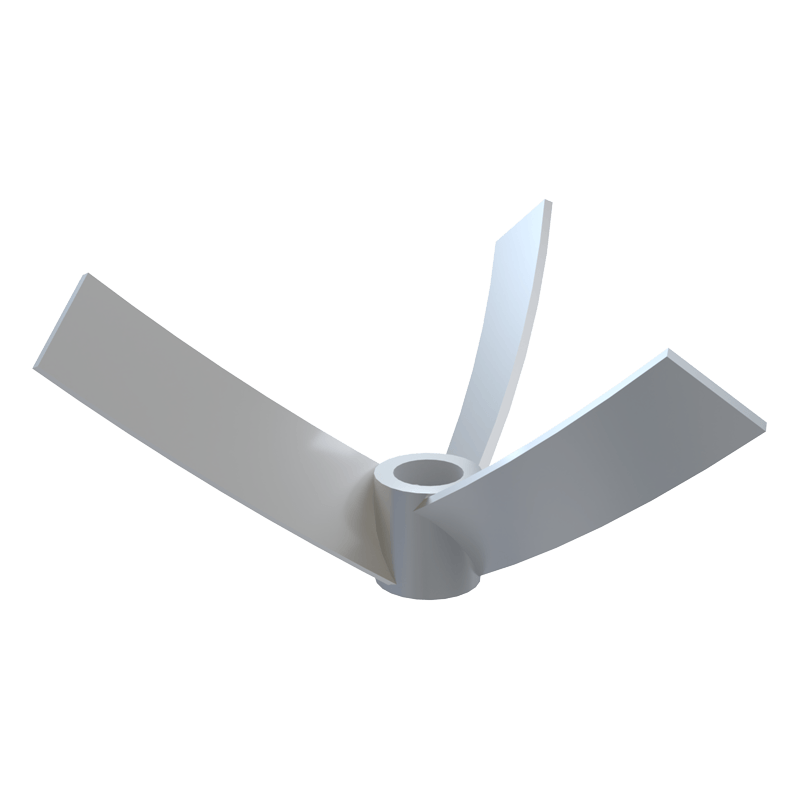 ZPS trebladig lågviskös omrörare för tankar med konbotten Konbottnad paddel med en avsmalnande trebladig design som hjälper till att eliminera bottendöda fläckar vid lågviskösa blandningsuppgifter och kan kombineras med andra omrörare. Visa produkt →
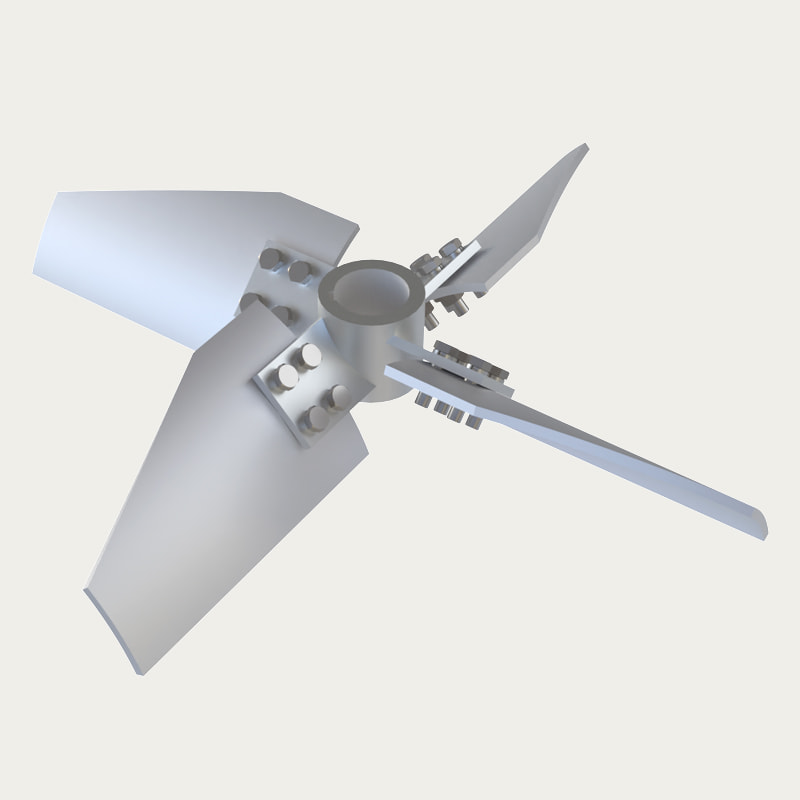
Medelviskösa produkter som smet, yoghurtbas och såser behöver bulkrörelse nära väggen. En öppen turbin med lutande blad tillför en starkare radiell komponent och håller gränsskiktet i rörelse, vilket är precis det som begränsar nedsmutsning på mantelytan.
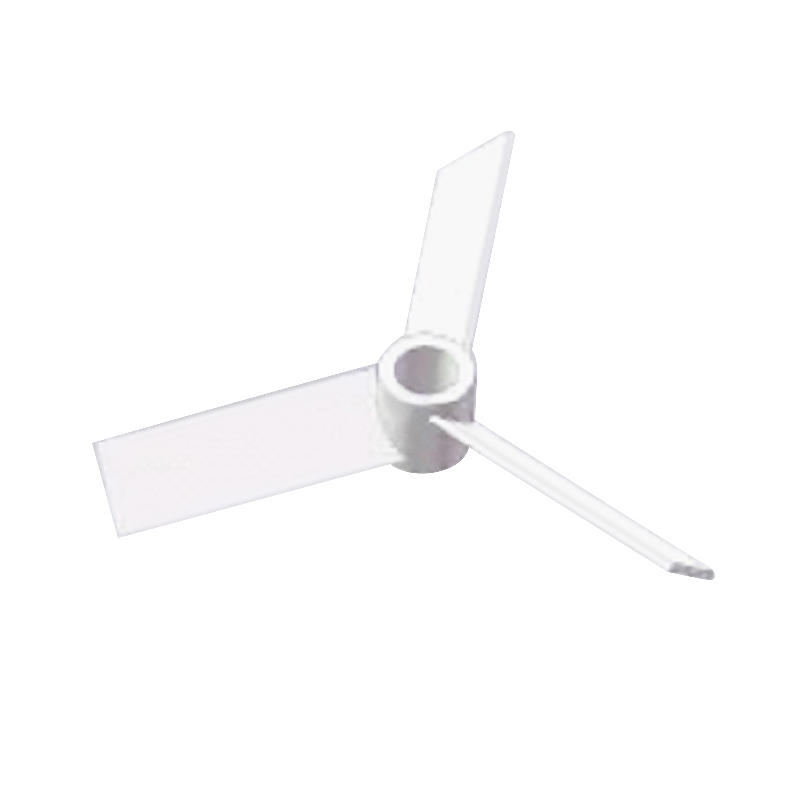 YK Three-Pitch Open Turbin Agitator för blandning med medium viskositet Öppen trebladig turbin för medelviskositet, erbjuder axiell cirkulation plus radiell rörelse vid väggen för blandning, dispergering, upplösning och värmeöverföring. Visa produkt →
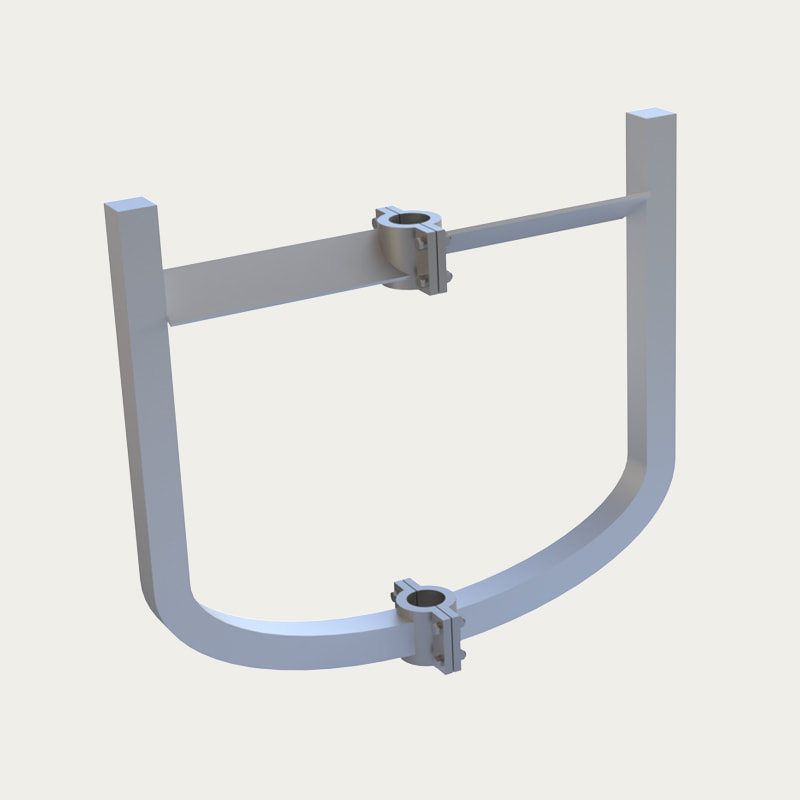
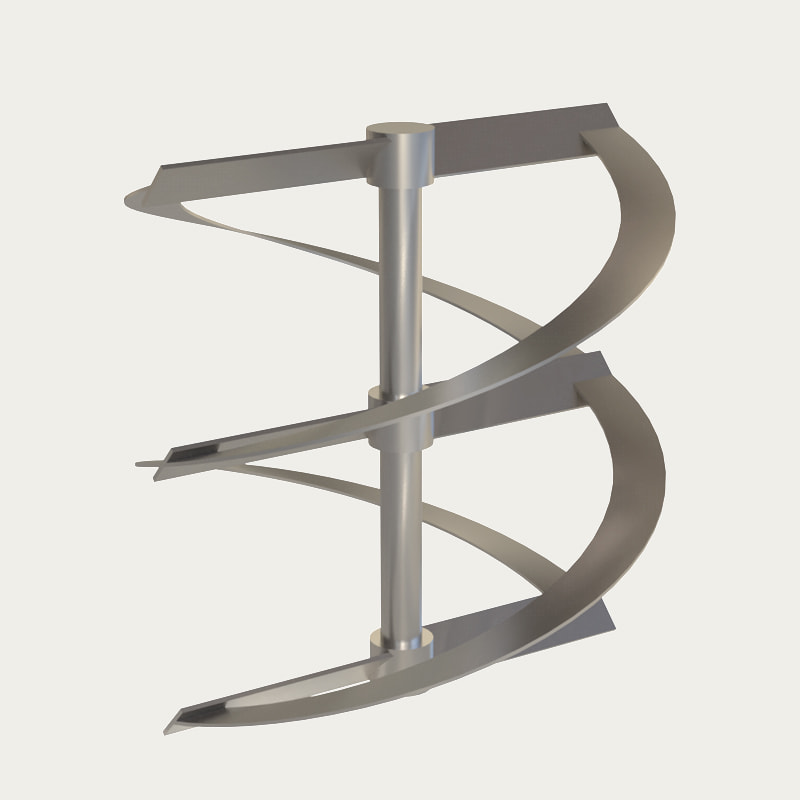
Högviskösa produkter - tomatpuré, sylt, jordnötssmör - måste flyttas som en hel massa. Ett ankare eller ram med väggskrapor förnyar kontinuerligt filmen vid värmeöverföringsytan; utan den måste väggtemperaturen sänkas och batchtiden fördubblas ungefär.
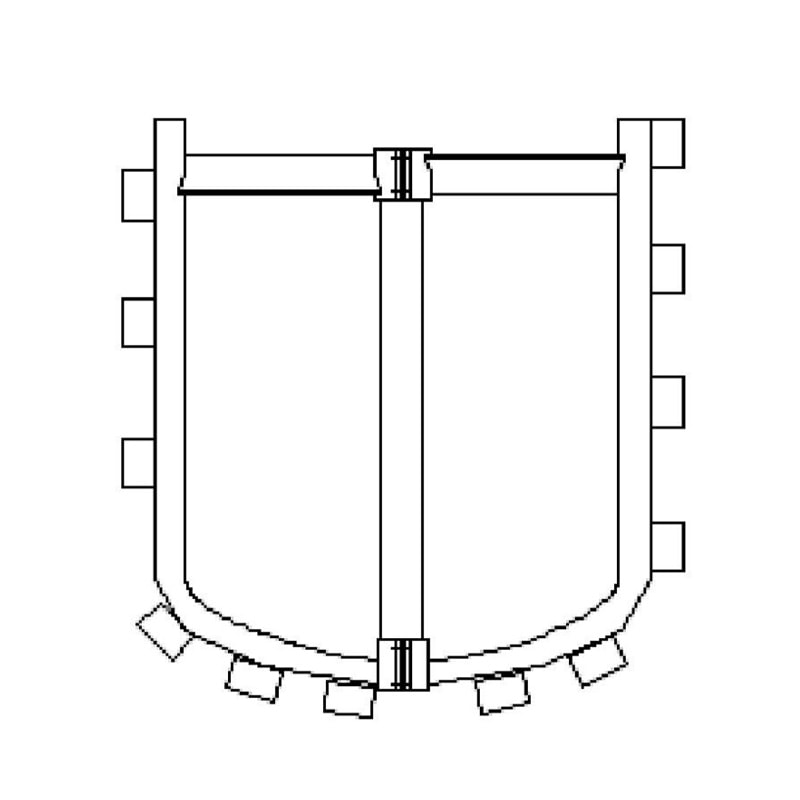 KSG Frame Omrörningspaddel med skrapa för högviskösa material Låghastighets ramomrörare med en väggmonterad skrapa för högviskösa, vidhäftande material, som kombinerar blandning med värmeöverföring och antibindning vid kärlväggen. Visa produkt →
Mellan banden måste geometrin kontrolleras i stället för att gissa. Vi springer beräkningsvätskedynamik på själva tankmodellen innan man utfärdar ritningar, eftersom dödzonen i ett kärl på 6 000 L med ett off-center munstycke inte är något en tumregel förutsäger. Flödesmönster, baffelposition och virvling vid låg fyllning löses på skärmen, inte på plats.
Jämför konfigurationer ärligt
Konfigurationer är inte bättre eller sämre i det abstrakta; de är bättre eller sämre per tjänst. Jämförelsen nedan återspeglar typiska applikationsintervall snarare än uppmätt prestanda, och det är hur vi ramar in avvägningen med kunderna innan en offert utfärdas.
Den praktiska läsningen: där byten är frekvent och viskositeten är låg vinner propellern på rengöringsbarhet och kostnad. Där produkten är tjock och värmeöverföringen dominerar vinner den skrapade ramen även om den är svårare att rengöra — och då måste CIP-kretsen designas runt den, med en dedikerad spraykula, en längre sköljning och, helst, ett täckningstest vid överlämnandet.
Värmeöverföring, tätningar och rengöring: där växter förlorar tid
Väggtemperatur, inte bulktemperatur
Produktfilmen vid jackets vägg är alltid varmare än avläsningen på bulksonden. I en stärkelsebaserad sås eller en mejeridessert är det gapet där bränning och proteindenaturering börjar. En gropar eller halfpipe-mantel med kontrollerat värmemedium, plus en omrörare som håller väggfilmen i rörelse, gör mer för produktkvaliteten än en större värmeväxlare.
Val av tätning är ett hygienbeslut
En enda mekanisk tätning med en spolning av livsmedelskvalitet täcker de flesta lågriskuppgifter. Där produkten inte får se atmosfär, eller där tätningen sitter under vätskenivån, tar en dubbel tätning med spärrvätska eller en magnetisk drivning bort läckagevägen helt och hållet. Ange barriärvätskan som ett smörjmedel av livsmedelskvalitet med tillfällig kontaktregistrering och ange det på databladet så att det inte kan ersättas vid driftsättning.
CIP: hastighet, täckning och dränering
Rengöring är inte bara en fråga om kemisk styrka. En designregel på 1,5 m/s eller mer i CIP-nätledningen, ett spraymönster som väter huvudutrymmet och undersidan av topplocket och ett avlopp som töms helt är grunderna. Verifiera täckningen med ett riboflavinspraytest under UV-ljus eller en sköljvattenkonduktivitetsprofil, snarare än en titt genom manhålet.
Vad som hör till inköpsordern
Beställningen bör innehålla de föremål som är svåra att bråka om efteråt:
- EN 10204 3.1 materialcertifikat för produktkontaktplatta.
- En ytjämnhetsrapport för varje specificerat Ra-värde, som listar instrumentet och mätpositionerna.
- Svetskartor och inspektionsprotokoll, inklusive eventuella jordspolade produktkontaktsvetsar.
- Axelavbrott och dynamisk balans registrerar över det specificerade hastighetsintervallet.
- En godkänd ritning av munstycksorientering och verktygsanslutningar innan tillverkningen startar.
Acceptanstestning är viktigare än pappersarbetet. Ett fabriksacceptanstest vid designfylld nivå - med vatten, i full hastighet - avslöjar virvelbildning, vibrationer, tätningsläckage och överdriven motorström medan utrustningen fortfarande är i verkstaden. Lägg till ett CIP-täckningstest på den faktiska tanken och en grovhetsrapport uppmätt vid överenskomna positioner. I vårt eget mat och dryck projektarbete , de flesta överlämningsproblem spåras tillbaka till en av två saker: en tätningsspolning som är ansluten annorlunda än ritningen, eller spraytäckning som aldrig verifierades.
Tillverkningssidan är inte glamorös, men det är det som håller ihop specifikationen. Vårt Wuxi-verk arbetar enligt ISO 9001-certifiering och 5S-praxis, och livsmedels- och läkemedelsdivisionen bygger på samma dokumentationsstandard som kemikalieavdelningarna – vilket är viktigt när en kunds QA-team ber om svetsjournaler fem år efter installationen.
Specifikt på detta sätt slutar en sanitär blandningstank att vara ett kärl med en motor på toppen och blir processutrustning med förutsägbart beteende: samma blandningstid vid sats 1 och sats 400, en rengöringscykel som verifieras snarare än antas, och en tätning som inte behöver övervakas.
Vanliga frågor
Vad gör en blandningstank sanitär snarare än bara rostfritt stål?
Sanitet innebär att konstruktionen kan rengöras och inspekteras: Ra ≤ 0,8 µm vid produktkontakt, 6 mm inre radier, inga gängor eller sprickor, full dränering och svetsar som är slipade och dokumenterade. Enbart rostfritt stål uppnår inget av det.
Vilken omrörare passar högviskösa livsmedelsprodukter som pasta och sylt?
Ett ankare eller ram med väggskrapor, eller ett spiralformat band för mycket hög viskositet. Dessa flyttar hela massan och förnyar filmen vid jackväggen, vilket är det som förhindrar sveda.
Top-entry, bottom-entry eller sido-entry mixer — hur väljer jag?
Toppingång passar hygieniska öppna tankar där tätningen kan inspekteras uppifrån. Bottenöppning ger renare flöde i höga kärl men sätter tätningen i ett svårare att rengöra läge. Sidoingång är vanligtvis reserverad för stora lager- och oljetankar.
Vilken CIP-flödeshastighet ska en matblandningstank konstrueras för?
En vanlig regel är 1,5 m/s eller mer i CIP-nätledningen, med ett sprutmönster som väter huvudutrymmet och ett avlopp som töms helt. Designen bör verifieras genom test, inte antas.
Hur verifieras CIP-täckningen före överlämnandet?
Med ett riboflavinspraytest under UV-ljus, eller genom att profilera sköljvattnets ledningsförmåga. Båda visar om rengöringsvätskan verkligen når topplocket, baffelsvetsarna och utloppet.
Vilka dokument ska följa med en livsmedelsgodkänd blandningstank?
3.1 materialcertifikat, en grovhetsrapport med mätpositioner, registreringar av svetsinspektioner, axelavbrott och balansposter, och den godkända ritningen för munstycksorientering.


- Nr. 118, Chuangye Road, Jieshou Town, Gaoyou City, Yangzhou, Jiangsu-provinsen, Kina
- [email protected]
- Fast telefon: +86-0510-83383966 +86-0510-83390667
- Telefon: +86-0510-83390667
- Herr Chen: +86-18061519769 Herr Xu: +86-13706183972
- Herr Lu: +86-18915337056
- Produktlänk
- Top-Entry Mixer
- Botten-entry mixer
- Side-Entry Mixer
- REGISTRERA DIG
- Registrera dig för att vara först med att få de senaste nyheterna från Top Intelligent Technology
- Prenumerera