Dubbel planetblandare Valguide: Viskositetsgränser, specifikationer och uppskalning
En 300-liters sats silikontätningsmedel körs. Manteln är på 120 °C, mitten av satsen visar 65 °C, och efter fyrtio minuter finns det fortfarande ett band av odispergerat pigment som klamrar sig fast vid kärlväggen. Mer blandningstid kommer inte att fixa det, eftersom materialet intill väggen aldrig kom in i blandningszonen i första hand.
Det är precis det problemet en dubbel planetblandare är byggd för. Två vertikala blad svänger på sina egna axlar medan paret färdas långsamt runt kärlet, så bladen sveper fysiskt material som vägrar att flyta på egen hand. När en konventionell omrörare förlitar sig på att vätskan bär blandningsenergi, levererar en planetblandare den genom geometri. Om din produkt ligger över ungefär 5 000 cP, håller en sträckgräns som är tillräckligt hög för att stå stilla i tanken, eller bär en fyllnadsladdning som sätter sig under en propeller, är detta normalt rätt maskin. Under den tröskeln är det oftast den dyra maskinen.
Det som följer täcker var den gränsen går, hur man dimensionerar enheten, vad som hör till specifikationen och de detaljer som orsakar mest problem efter installationen.
Vad en dubbel planetarisk mixer faktiskt gör
I en standardomrörare beror blandningen på flödet. Pumphjulet trycker på vätska och den rörliga vätskan drar med sig resten av partiet. I en pasta, en gel eller en slurry med 75 % torrsubstans, bryts den kedjan vid den första länken: materialet har en sträckgräns, så det stannar där det är tills något rör det.
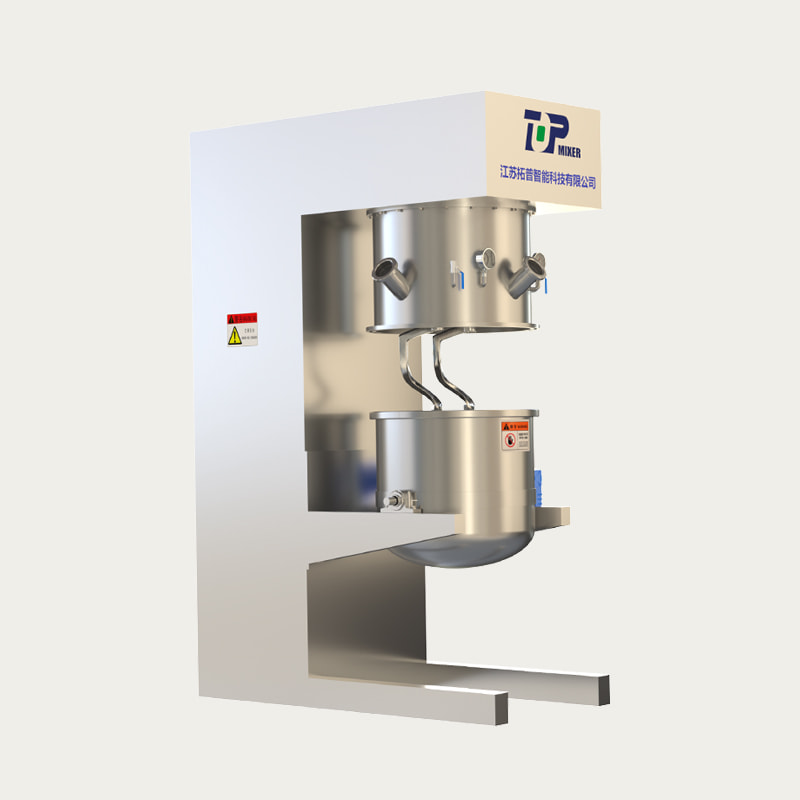
En dubbel planetblandare garanterar den kontakten. Två vertikala blad är upphängda i en bärare inuti kärlet. Bäraren roterar långsamt runt fartygets axel, och varje blad roterar samtidigt kring sin egen axel, vanligtvis med olika hastighet. De två överlappande banorna täcker hela tankens tvärsnitt istället för en ring runt en axel. En separat skraparm, eller skrapor monterade på bladramarna, drar kontinuerligt bort material från väggen och botten och viker tillbaka det till den aktiva zonen. Det är också därför värmeöverföringen fungerar bättre än vad viskositeten antyder: väggfilmen förnyas ständigt snarare än att isolera partiet.
Ordet "dubbel" hänvisar till de två bladen, inte till två motorer och inte till två kärl. Enkelbladiga planetblandare finns, och en planetspridare är en annan maskin igen, som parar ihop ett planetblad med en höghastighetsaxel för att väta pulver till vätska. Om en offert säger "dubbel planetblandare" utan att ange vilken konfiguration det är, fråga innan du jämför priser.
En typisk industriell enhet inkluderar:
- Ett vakuum- eller tryckklassat lock med laddningsportar, synglas och ofta en pulvertratt eller pås-dumpanslutning
- Ett mantlat kärl, fördjupning eller halfpipe, för uppvärmning och kylning
- En planetbärardrivning med variabel frekvensstyrning, vanligtvis med en oberoende skrapdrivning
- Två blad i en geometri anpassad till produkten: rektangulär, spiralformad eller sigmaformad
- Bottentömningsventil, hydraulisk utpressning eller tippningsram, beroende på hur produkten flyter
- Vakuumpumpset, kondensorn och mottagaren när lösningsmedel avlägsnas under vakuum
Viskositetsfönstret: där en dubbel planetblandare tjänar sina kostnader
Det praktiska arbetsområdet börjar på cirka 5 000 cP och uppgår till flera miljoner cP. Under cirka 5 000 cP betalar du vanligtvis för vridmoment som du inte behöver, och en höghastighetsspridare eller turbin med lutande blad blandas snabbare, kostar mindre och rengör lättare. Mellan ungefär 10 000 cP och 2 000 000 cP är planetdesignen normalt den mest effektiva vägen till en enhetlig batch.
Viskositet ensam berättar inte hela historien. Sträckgränsen spelar minst lika stor roll: ett 30 000 cP-material som flyter under sin egen vikt beter sig väldigt annorlunda än en 30 000 cP-gel som håller sin form i tanken. Fyllda system beter sig annorlunda igen, eftersom fyllmedelsinnehåll, partikelstorlek och om de fasta ämnena är nötande alla påverkar bladgeometrin, väggspalten och slitagematerialen. Två formler med samma viskosimeteravläsning kan behöva två olika maskiner.
Den nedre kanten av fönstret är mjukare än det ser ut. Vissa anläggningar kör planetblandare vid 1 000 till 2 000 cP helt enkelt för att de behöver vakuumavgasning och vill ha ett kärl för flera produkter. Om du tänker använda en enda maskin över en produktfamilj, storleksanpassa den för värsta fall, vilket innebär den tjockaste, kallaste och mest fyllda batch du någonsin kommer att köra, och acceptera att det kommer att gå långsammare än nödvändigt på de tunna.
Specifikationschecklista: Siffrorna som avgör maskinen
Det är dessa parametrar som rör både pris och prestanda. Ta fram verkliga värden från din egen process snarare än medelvärden från en produktkatalog.
| Parameter | Vad ska specificeras | Varför det driver kostnad eller prestanda |
|---|---|---|
| Arbetskapacitet | 60 till 80 % av den totala kärlvolymen | Bladen behöver material för att greppa; överfyllning tar bort fribord för vakuum och skum |
| Designvridmoment | Värsta tänkbara viskositet vid lägsta processtemperatur | Vridmoment, inte motorkraft, dimensionerar växellåda, axel och lager |
| Vägggap | 1 till 5 mm för skrapblad, bredare för icke-skrapande mönster | Ställer in restfilm, värmeöverföringshastighet och slitagehastighet |
| Vakuumklassificering | Sluttryck anges tillsammans med typ av axeltätning | Vakuum begränsas vanligtvis av tätningen: enkel mekanisk, dubbel mekanisk eller magnetisk drivning |
| Temperaturkontroll | Jacka medium plus erforderlig uppvärmnings- och nedkylningshastighet | Väggfilmens tjocklek begränsar värmeöverföringen mer än vad mantelytan gör |
| Urladdningsmetod | Ventil, hydraulisk utpressning eller tiltram | Avgör om kärlet töms och hur mycket produkt som finns kvar |
| Vått material | 304 eller 316L, hårdbeläggning eller keramik för slipande fyllmedel | Nötning förkortar bladens livslängd oftare än korrosion i pastaprodukter |
| Kontrollpaket | VFD, receptkontroll, vridmoment och temperaturtrend | Ett registrerat vridmoment är den billigaste batchkonsistenskontrollen som finns |
Hur en dubbel planetblandare kan jämföras med andra mixers
Om produkten är tjock och behöver vakuum vinner oftast planetdesignen. Om jobbet är att väta pulver till en tunn vätska vinner en höghastighetsspridare och kostar en bråkdel så mycket. Jämförelsen nedan är kvalitativ och speglar hur dessa maskiner normalt är utformade, inte en rangordning av enskilda leverantörer.
En höghastighetsspridare skapar sin skjuvning i en smal zon runt en snabb skiva, vilket är idealiskt för att bryta ner pulveragglomerat i ett fordon med låg viskositet men ineffektivt när materialet slutar cirkulera. En bandblandare flyttar torra pulver och tunga pastor bra men erbjuder nästan ingenting i vägen för vakuumdrift eller temperaturkontroll. En ankar- eller ramomrörare i en mantlad reaktor ger bra värmeöverföring och enkelt underhåll, men den kan inte skingras eller avgasas.
Hybridmaskiner som kombinerar ett planetblad med en höghastighetsaxel finns för produkter som behöver både vätning och högviskös hantering. Bestäm dig utifrån den värsta reologin i din produktlista, inte genomsnittet av den.
Labb, pilot, produktion: Få rätt uppskalning
Laboratorie- och formuleringsarbete
Små planetenheter på några liter är formuleringsverktyg. Deras jobb är att bevisa att en formel överhuvudtaget kan blandas, att testa bladgeometrin och att fastställa temperatur- och vakuumsekvensen. Vad de inte kan säga dig är blandningstiden i produktionsskala, eftersom förhållandet mellan yta och volym förändras dramatiskt mellan en 5-liters skål och en 1 000-liters behållare.
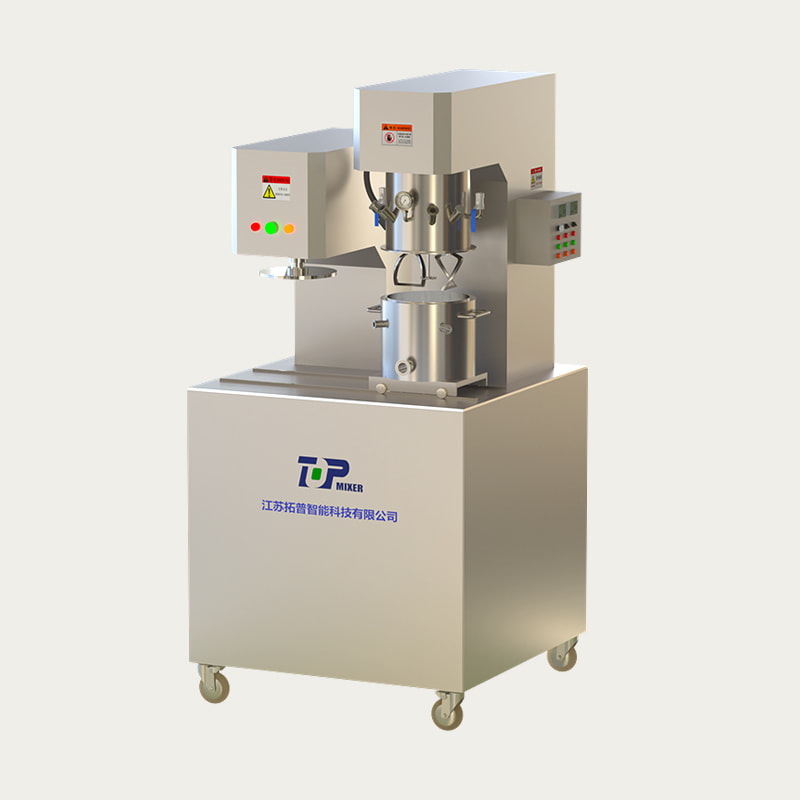
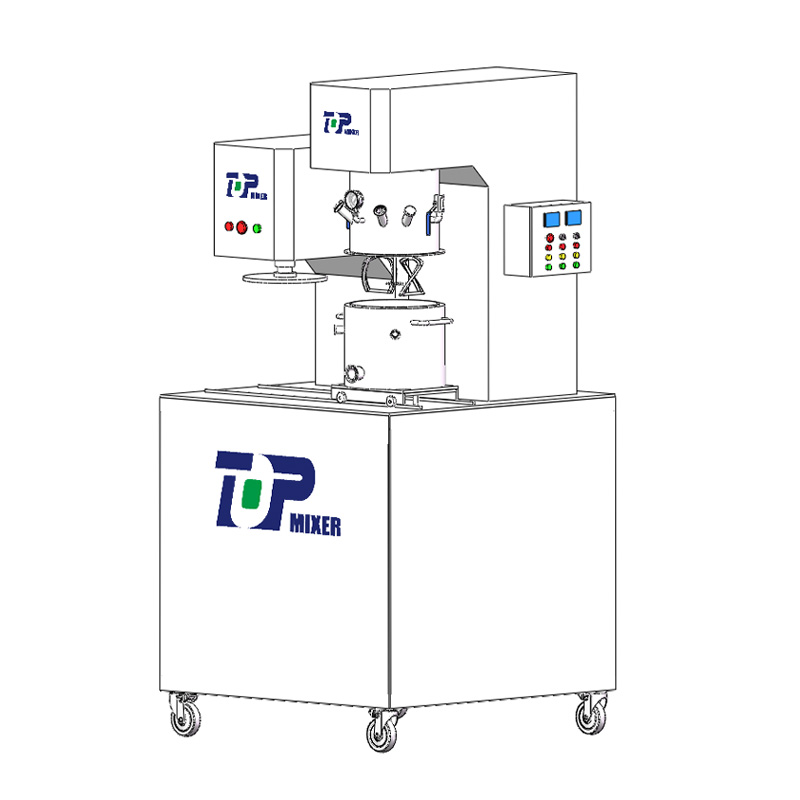 TOPH2011 Series SXJ Experimentell dubbelplanetblandare Laboratory dual-planetary mixer är en ny och effektiv mixer utvecklad av Top Company som svar på behoven hos högskolor och universitet, forskningsenheter och faktor... Visa produkt →
Pilotskala
Pilotmaskiner på ungefär 10 till 100 liter är där uppskalningsreglerna testas. Behåll geometrisk likhet med produktionsenheten när det är möjligt, vilket innebär samma diameterförhållande mellan blad och kärl och, idealiskt, ett jämförbart vägggap, så att konstant spetshastighet och konstant vridmoment per volymenhet förblir meningsfulla som referenspunkter. En pilotenhet med en annan bladform berättar väldigt lite om den fullstora maskinen.
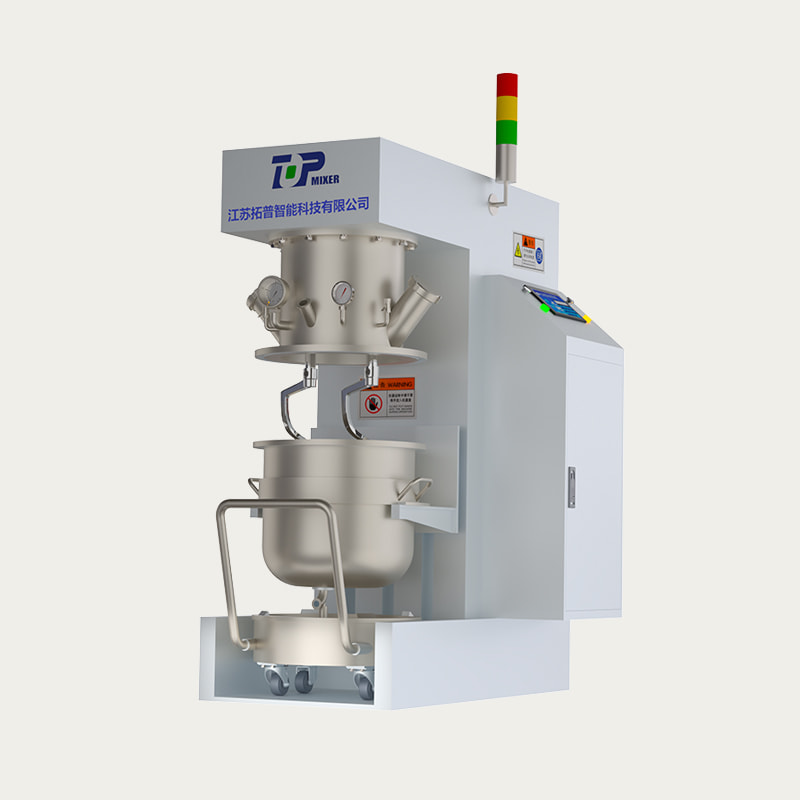
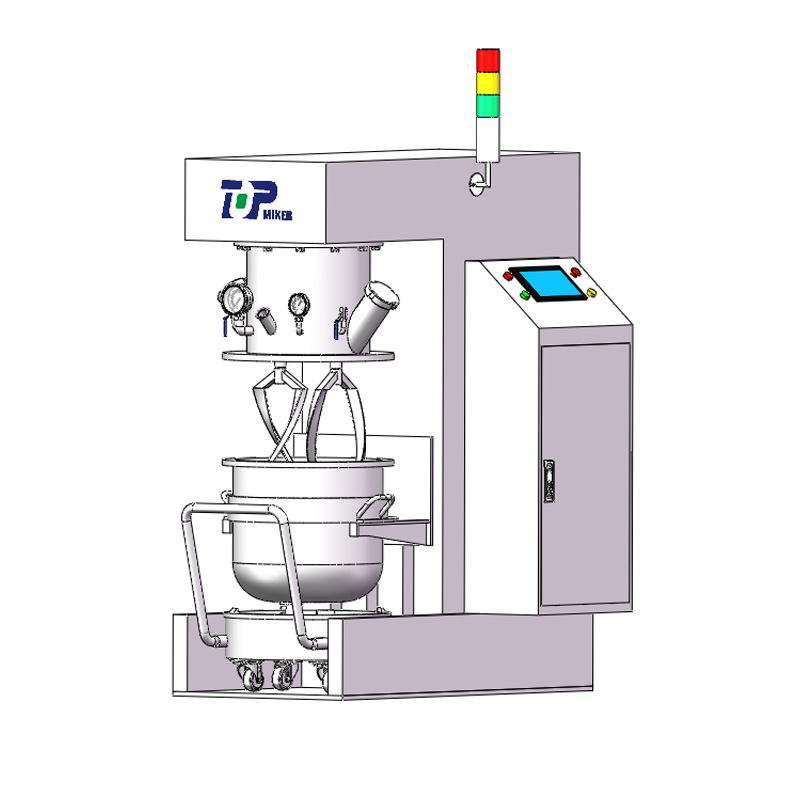 TOPH2012 Series ZXJ Pilot planetblandare ZXJ medium-pilot planetblandare är en ny och effektiv kemisk homogen blandningsutrustning. Den har ett stort utgående vridmoment och är särskilt lämplig för mycket... Visa produkt →
Produktionsskala
Vid flera hundra liter och däröver blir frekvensomriktarens dimensionering och utloppsdesign de dominerande kostnadsdrivarna, och valet av vakuumsystem är viktigare än kosmetika för blad. Be om vridmomentspår från ett fullskaligt prov på ditt eget material och behandla ett vridmomentbegränsat acceptanstest som ett köpvillkor.
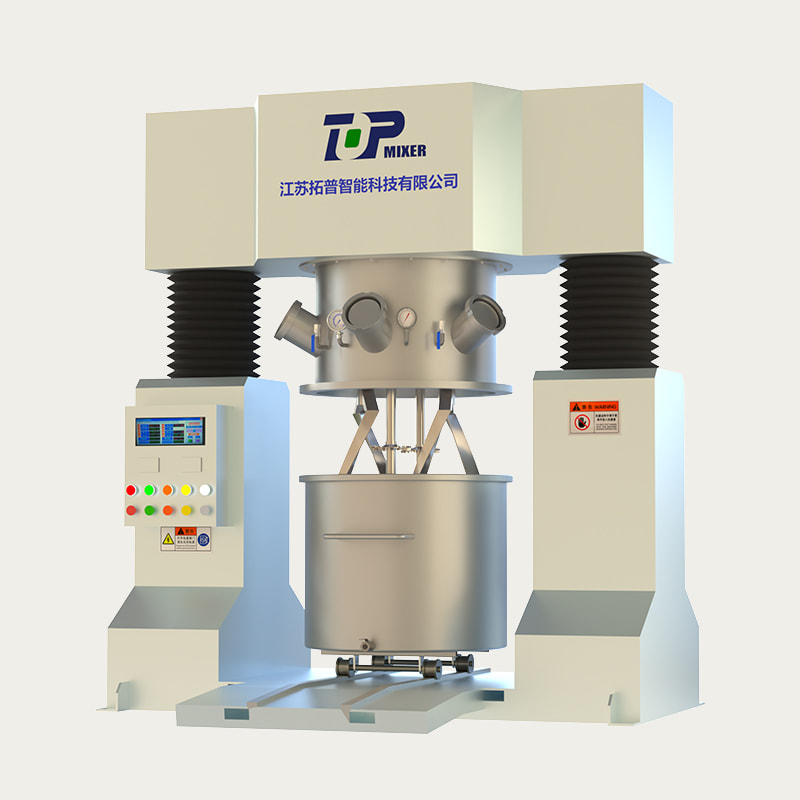
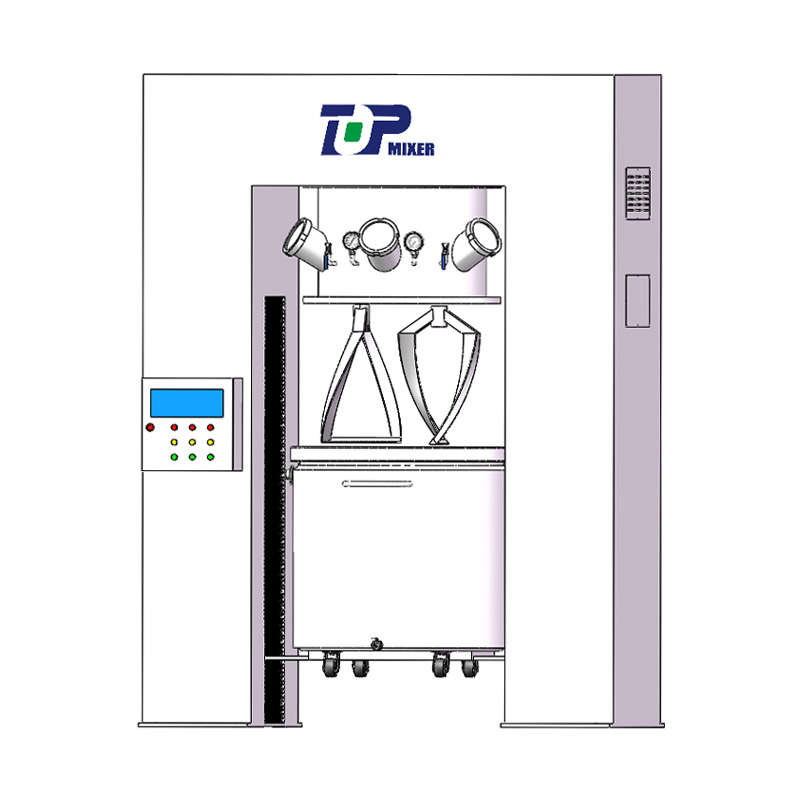 TOPH2014 Series LGXJ Industrial Double Planetary Mixer LGXJ Dual Planet Powered Mixer är en ny blandningsutrustning utvecklad av Top Company på basis av GXJ Dual Planet Mixer, som är speciellt utvecklad för lithi... Visa produkt →
Där dubbla planetblandare används
Samma maskin förekommer i branscher som delar en egenskap: en mycket fylld, högviskös produkt som måste vara homogen.
- Lim och tätningsmedel: silikon, polyuretan och MS-polymersystem, där fyllmedel och katalysator måste fördelas utan att klippa polymerkedjan
- Litiumbatterielektroder: katod- och anoduppslamningar vätas och avgasas under vakuum; ett exempel på hur detta tillämpas beskrivs i dessa litiumbatterislurryprojekt
- Elektronik: termiska gränssnittsmaterial, lödpastor och ledande lim, alla med mycket hög metallbelastning
- Läkemedel och kosmetika: salvor, geler och krämer som behöver blandas med låg skjuvning med noggrann temperaturkontroll
- Mat: såser, pastor, nötsmör och konfektmassor
- Specialkemikalier och kompositer: hartspasta, färgkoncentrat och fyllda polymersystem
Testning, acceptans och riskerna värda prissättning
Den billigaste försäkringen är ett blandningsprov på din egen formulering, körs i den storlek du tänker köpa eller ett steg ner. Leverantörer med intern flödesmodellering, t.ex CFD-flödesfältsanalys används för att verifiera bladgeometri och baffelpositioner, kan förutsäga döda zoner innan stål skärs, men modellen måste fortfarande bekräftas med en fysisk batch.
Acceptanskriterier bör vara mätbara snarare än beskrivande:
- Provtagning vid tre eller fler punkter, topp, mitt och botten, testad för viskositet, färg eller fyllmedelsinnehåll inom en överenskommen tolerans
- Ett vakuumhållningstest vid det specificerade sluttrycket under en definierad period
- Temperaturjämnhet över satsen efter ett fast blandningsintervall
- Vridmoment- och effektspår registrerade och repeterbara över tre på varandra följande satser
- Ett tömningstest som mäter hur mycket produkt som finns kvar efter utsläpp
Sedan prissätter de artiklar som sällan förekommer i en offert: tätning och skrapans livslängd som förbrukningsmaterial, reservdelstillgänglighet, städtid mellan produkter och om leverantören kan återge samma geometri vid nästa uppskalning. I flerproduktsfabriker kostar övergångstiden vanligtvis mer över fem år än skillnaden mellan två konkurrerande offerter.
Vanliga specifikationsfel
- Dimensionering av frekvensomriktaren på genomsnittlig viskositet istället för den värsta satsen.
- Bortse från sträckgränsen, så att blandaren inte kan starta en sedimenterad eller gelad sats.
- Att köpa på total kärlvolym snarare än arbetsvolym, och sedan hitta partiet täcker aldrig bladen.
- Ange en vakuumnivå utan att namnge axeltätningen som ska hålla den.
- Att behandla utsläpp som en eftertanke, sedan upptäcka kärlet kan inte tömmas utan manuellt arbete.
- Hoppa över försöket, vilket fortfarande är det enda pålitliga sättet att bekräfta blandningstid, temperaturprofil och homogenitet.
Vanliga frågor om dubbel planetblandare


- Nr. 118, Chuangye Road, Jieshou Town, Gaoyou City, Yangzhou, Jiangsu-provinsen, Kina
- [email protected]
- Fast telefon: +86-0510-83383966 +86-0510-83390667
- Telefon: +86-0510-83390667
- Herr Chen: +86-18061519769 Herr Xu: +86-13706183972
- Herr Lu: +86-18915337056
- Produktlänk
- Top-Entry Mixer
- Botten-entry mixer
- Side-Entry Mixer
- REGISTRERA DIG
- Registrera dig för att vara först med att få de senaste nyheterna från Top Intelligent Technology
- Prenumerera